Neue Productfiches und Manuals im neuen Design
Die Productfiches für alle fünf Fittingtypen A, S, D, G und M sind überarbeitet, und das neue Manual AOB-MAN-01 für die Flachfittings Typ A (JM-AX-02) und Typ G (JM-GX-02) ist fertig. Die Manuals für S, D und M folgen in den nächsten Tagen, alle im neuen Corporate Design.
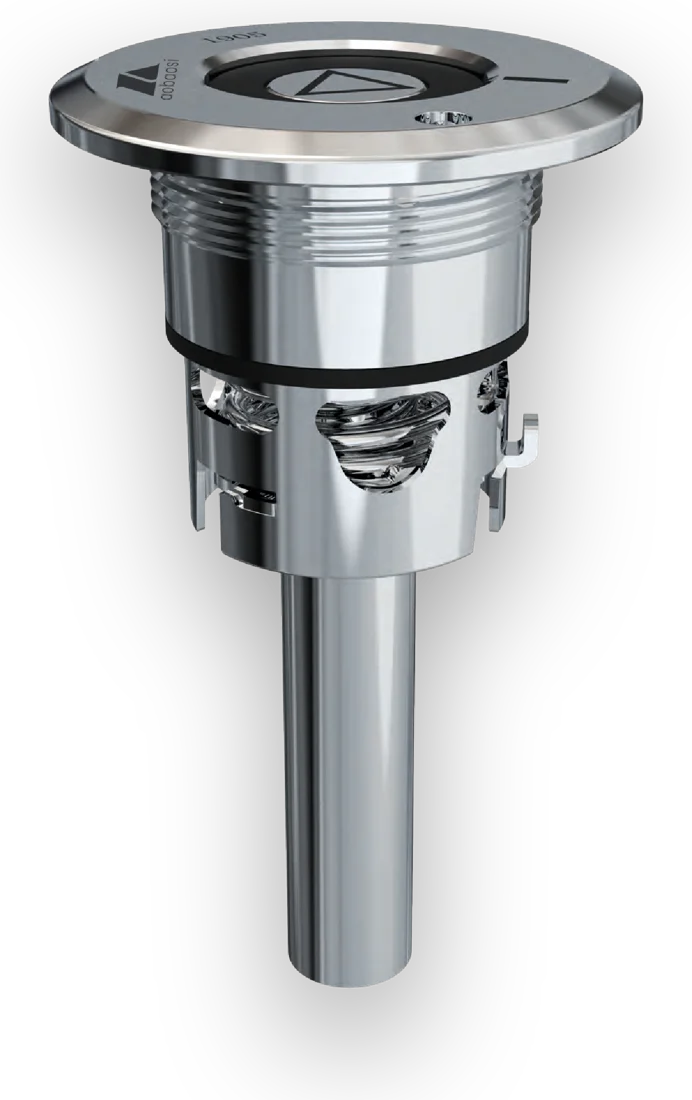
Das Manual richtet sich an Keghersteller, Brauereien und Betriebe, die Fittings instand setzen. Es ist in sieben Kapitel gegliedert: Sicherheit und Garantie, Produktübersicht mit Bauteilen und Werkstoffen, Werkzeuge, Montage, Demontage, technische Daten, Pflege, Fehlersuche und Service sowie die technischen Zeichnungen JM-AX-02 und JM-GX-02 im Anhang.
Typ A und Typ G haben dieselben Innenteile und werden gleich montiert. Den Unterschied macht nur das Gehäuse: runder Flansch mit Ø 74,5 mm beim Typ A für A-Zapfköpfe, dreieckiger Flansch mit Ø 70 mm beim Typ G für G-Zapfköpfe. Beide haben das Gewinde 2″–14 TPI nach BS 84.
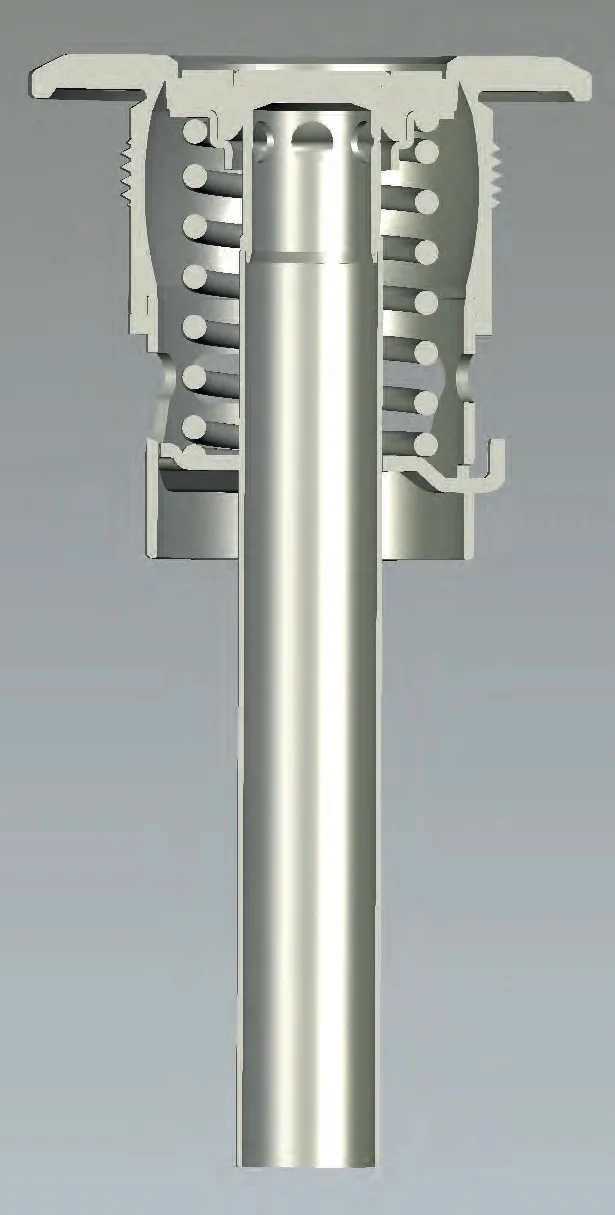
Jedes Productfiche zeigt das Fitting in der Explosionsdarstellung mit allen Bauteilen, im Schnitt und als Zusammenbauzeichnung mit Stückliste, Werkstoffen und Maßen. Alle fünf sind auf das neue Corporate Design umgestellt.
Was im Fitting steckt
Teile mit Bierkontakt aus Edelstahl AISI 304, Dichtungen aus EPDM nach EG 1935/2004, von SGS nach FDA 21 CFR 177.1210 geprüft.
In acht Schritten eingebaut, in sechs wieder ausgebaut.
Typ A und Typ G haben dieselben Innenteile und werden genau gleich montiert und demontiert. Nur das Gehäuse unterscheidet sich, beim A ist der Flansch rund, beim G dreieckig.
Bereitlegen: Einbau-/Ausbaupistole KSQ-AX-01, Ein-/Ausschraub- und Druckentlastungswerkzeug XQ-AX-01, Montagescheibe LJT-AX-01 mit ½″-Drehmomentschlüssel, sauberes Wasser. Gearbeitet wird mit Schutzbrille und Handschuhen und nur an einem vollständig drucklosen Fass.
Montage
- Dichtung anfeuchtenGehäusedichtung mit sauberem Wasser benetzen. Feucht gleitet sie ohne Schaden in die Muffe.
- Muffe prüfenMuffe und Gewinde müssen sauber und unbeschädigt sein. Bei Bedarf reinigen.
- Dichtung prüfenDie Gehäusedichtung muss unbeschädigt sein und korrekt auf der vorgesehenen Dichtfläche beziehungsweise in der dafür vorgesehenen Nut sitzen. Ist sie sichtbar beschädigt, sofort ersetzen. Grundsätzlich ist die Gehäusedichtung eine Einwegdichtung: Nach jedem Ausbau kommt eine neue auf das Fitting.
- Pistole aufsetzenEinbau-/Ausbaupistole KSQ-AX-01 senkrecht auf das CO₂-Ventil drücken, bis sie hörbar einrastet. Den Abzug noch nicht drücken.
- Entriegeln und einführenPistole fest halten und das Gehäuse gegen den Uhrzeigersinn drehen, bis das Steigrohr frei ist. Rohr schräg stellen und durch die Muffe führen.
- VerriegelnGehäuse im Uhrzeigersinn in die Ausgangslage zurückdrehen. Sobald Widerstand spürbar ist, den Abzug drücken. Die Pistole löst sich.
- Anziehen auf 80 ± 5 NmFitting im Uhrzeigersinn in die Muffe drehen, gleichmäßig und ohne Ruck. Dafür die Montagescheibe LJT-AX-01 auf das Fitting setzen und mit einem ½″-Drehmomentschlüssel anziehen. Das Ein-/Ausschraub- und Druckentlastungswerkzeug XQ-AX-01 dreht das Fitting zur Not auch ein, das vorgegebene Moment stellt nur der Drehmomentschlüssel sicher.
- Ausrichtung prüfenWerkzeug abnehmen und von oben auf das Fitting sehen. Die Spitze des Dreiecks auf dem CO₂-Ventil muss genau auf den Strich am Gehäuse zeigen. Dann ist das Sicherheitssystem verriegelt.
Demontage
- Fass entlüftenEin-/Ausschraub- und Druckentlastungswerkzeug XQ-AX-01 aufsetzen, sein Stift sitzt in der Öffnung im Fittingkopf. Hebel herunterdrücken: Der Druckstößel in der Mitte drückt die Dichtung nach unten und öffnet das CO₂-Ventil. Halten, bis kein Gas mehr entweicht.
- AusschraubenMit demselben Werkzeug das Fitting gegen den Uhrzeigersinn drehen, bis das Gewinde frei ist.
- Pistole aufsetzenEinbau-/Ausbaupistole KSQ-AX-01 senkrecht auf das CO₂-Ventil drücken, bis sie einrastet. Den Abzug nicht drücken.
- EntriegelnPistole fest halten und das Gehäuse gegen den Uhrzeigersinn drehen. Es löst sich vom Steigrohr.
- HerausnehmenSteigrohr schräg stellen und das Fitting aus der Muffe heben.
- Wieder verriegelnGehäuse im Uhrzeigersinn zurück auf das Steigrohr drehen und den Abzug drücken. Die Pistole löst sich, das Fitting ist bereit für Lager oder Service.